Les fabricants d'acier qui soumissionnent sur un projet de toit continu arrivent généralement à la même conclusion lorsqu'ils examinent les dessins : la panne du toit est en forme de Z, leur atelier est configuré pour les profilés en C et l'espace est plus large qu'il n'y paraît. Une machine de formage de rouleaux de pannes en Z est une ligne continue de formage à froid qui produit des profilés en Z à partir de bandes d'acier galvanisées à chaud en un seul passage, comprenant le poinçonnage et la découpe.
Les brides décalées d'une section en Z permettent aux pannes de s'emboîter en paquets et de se chevaucher au niveau des épissures, mais ce décalage oblige également l'outillage au rouleau, le poinçonnage et le timing de cisaillement à être conçus différemment d'une ligne de pannes en C. Une mauvaise machine se manifeste généralement sous la forme d'un écart d'angle de bride, de trous d'épissure mal alignés ou d'une vitesse de ligne qui ne peut pas alimenter votre capacité de poinçonnage.
Définition courte : Une machine de formage de rouleaux de pannes en Z est un système de formage à froid continu qui plie une bande d'acier en une section asymétrique en Z et intègre le poinçonnage, la découpe et l'empilage facultatif dans le même flux de production.
Une machine de formage de rouleaux de pannes en Z doit maintenir le décalage de la bride et l'angle de la bride dans les limites qui permettent aux pannes finies de s'emboîter étroitement et de se raccorder de manière prévisible : décalage de 1,0 mm et équerrage de la bride de 1 degré sur toute la longueur.
Le décalage entre les deux brides est la dimension déterminante de la section Z. Lors du formage, la bande se plie dans deux directions à des distances différentes de l'axe neutre. Si la fleur en rouleau n'équilibre pas le retour élastique, le profil se tord et les extrémités des brides s'ouvrent ou se ferment. Cela introduit un espace visible entre les pannes imbriquées et rend le paquet instable sur un camion.
L'imbrication est la principale raison économique de choisir les pannes Z en premier lieu.
Un faisceau de pannes en Z emballé utilise environ 25 à 35 % d'espace au sol en moins dans un camion que le même nombre de pannes en C avec la même hauteur de section. Cette économie disparaît lorsque la torsion et le retour élastique ne sont pas contrôlés dans la ligne de formage.
Le débit pratique d'une ligne de pannes en Z dépend de l'épaisseur de la bande, de la hauteur de l'âme et du temps de cycle de poinçonnage, et non de la seule puissance du moteur. Une fois la largeur de la bobine fixée, ces trois valeurs déterminent le nombre de cages de laminage, la vitesse de formage et la configuration du poinçonnage.
Plages de spécifications typiques à collecter avant de comparer les devis :
Pour les ateliers qui ont besoin de profils C, U, Z et Sigma sur une seule ligne, les outils à cassette et servo-réglables peuvent couvrir plus d'une famille de profils sans perdre la flexibilité nécessaire pour exécuter de petits lots.
 Machine de formage de rouleaux multiprofils pour sections C, U, Z et Sigma Cette machine combine une cassette et un outillage servo-réglable pour exécuter plusieurs familles de profils sur une seule ligne, notamment C, U, Z et Sigma. Il convient aux ateliers ayant besoin de flexibilité pour les petits lots tout en maintenant un rendement élevé, comme indiqué dans le contexte de la production de pannes. Voir le produit →
Considérons une panne d'âme de 250 mm dans un matériau de 2,0 mm à 15 m/min. Six heures de fonctionnement net donnent environ 5 400 mètres de longueur de panne par équipe, avant de tenir compte du temps d'inactivité, des changements de bobines et de la configuration. La longueur de coupe, le nombre de trous et la vitesse de regroupement peuvent réduire ce chiffre de 10 à 20 pour cent.
| Paramètre | Gamme typique | Impact sur la production |
| Épaisseur de la bande | 1,5-3,0 mm, Q235B / Q355B | Une bande plus épaisse nécessite plus de passes et une vitesse plus faible |
| Hauteur de la toile | 100-350 millimètres | Les supports réglables couvrent les gammes ; l'outillage fixe maintient un décalage plus serré |
| Largeur de bride | 40-70mm | Définit la largeur de la bobine et affecte le coût de refendage |
| Vitesse de formage | 8-18 m/min | Le temps de cycle de poinçonnage est généralement la limite |
| Tolérance de longueur | /-1,0-2,0mm | Affecte la vitesse de montage aux épissures chevauchées |
| Tolérance d'espacement des trous | /-0,5 mm avec servopoinçon | Empêche la retouche des trous de taquets sur site |
Le temps de changement constitue la plus grande différence de coût d'exploitation entre les machines à pannes Z, et il sépare une ligne qui exécute un profil toute l'année d'une ligne qui traite quotidiennement de petits lots.
L'option classique consiste en des rouleaux ajustés par cale, dans lesquels les opérateurs ajoutent ou retirent des entretoises pour réinitialiser les supports à une nouvelle hauteur de bande. La solution servo-réglable modifie la largeur du support et la hauteur du profil par moteur, gardant les mêmes cartouches de rouleaux en place. Les systèmes de cassettes à changement rapide retirent une cassette d’outillage complète et en insèrent une autre en quelques minutes.
| Configuration | Temps de changement | Meilleur ajustement |
| Ajusté par cale | 30-60 minutes | Un ou deux profils stables, longs tirages |
| Servo-réglable | 5-10 minutes | Trois à huit hauteurs de toile |
| Cassette à changement rapide | 2-5 minutes | Modifications quotidiennes du profil et horaires JIT |
Règle générale des lignes de production : si une hauteur de bande permet de traiter plus de 500 tonnes par mois, une machine Z dédiée à rouleaux fixes bat une ligne universelle en termes de stabilité. En dessous de ce volume, la possibilité de réglage réduit le retour sur investissement.
Le poinçonnage est le premier goulot d'étranglement à calculer, car une panne en Z épissée peut supporter six à douze trous et le temps de cycle de poinçonnage fixe le plafond de la vitesse de ligne.
Les bobines pré-perforées semblent pratiques, mais les modèles de trous changent d'un projet à l'autre. Le servo-poinçonnage en ligne enregistre chaque trou par rapport à la position de coupe avec un encodeur en boucle fermée, qui maintient l'espacement des trous à /-0,5 mm même lorsque l'épaisseur de la bande change. Si votre programme de traitement de bobines comprend le poinçonnage de supports solaires ou de chemins de câbles en plus des pannes, la tête de poinçonnage devient la décision de flexibilité plutôt que les supports de formage.
 Machine de formage de rouleaux de poinçonnage servo à 8 axes pour supports solaires photovoltaïques Équipée d'un système de poinçonnage servo à 8 axes, cette ligne ajuste automatiquement la position du poinçon et la largeur/hauteur du profil pour les profils de supports solaires. Il offre un enregistrement d'encodeur en boucle fermée pour un espacement précis des trous, ce qui le rend idéal lorsque les modèles de perforation varient d'un projet à l'autre. Voir le produit →
Pour la coupe, une cisaille volante servo maintient les tolérances de longueur à /-1,0 mm en synchronisant la cisaille avec la ligne de passe. Les unités de coupure hydrauliques sont moins chères mais atterrissent généralement entre /-3 et 5 mm et créent une bavure qui ralentit l'assemblage sur site. Comparez la configuration complète du variateur et de la commande avec celle guide de sélection des machines de formage de profilés avant de présélectionner les fournisseurs.
Après la découpe, les pannes sont déplacées vers une table de sortie pour être comptées et regroupées. Une station de cerclage automatique remplace deux travailleurs manuels par équipe et maintient une tension de paquet constante, ce qui protège la géométrie de l'emboîtement pendant le même transport par camion, ce qui rend les profils Z attrayants.
 Machine automatique d'emballage et de cerclage de profilés pour faisceaux métalliques Ce système d'emballage automatise le retournement des boutons, l'emballage de petits paquets et la palettisation de gros paquets avec des bandes de support en bois. Il remplace les opérateurs manuels de regroupement et garantit une tension constante des faisceaux, protégeant les profils de pannes pendant le transport et améliorant la manutention en aval. Voir le produit →
Demandez au fournisseur de simuler le timing de poinçonnage pour votre panne la plus longue. Le programme de contrôle doit tenir compte de l'accélération, de la décélération et du positionnement des marques de coupe, et pas seulement de la vitesse moyenne de la ligne de passage.
Le moyen le plus rapide de comparer les fournisseurs de machines à pannes Z est de demander trois documents avant l'offre commerciale : le dessin de la fleur du rouleau, le tracé de la matrice de poinçonnage et une éprouvette formée à partir de votre propre bande d'acier.
Utilisez l’ordre suivant lorsque vous évaluez les offres d’équipement.
Avant de vous engager, examinez les références installées. Archives de cas de projet de Sihua comprend des lignes complètes de formage de pannes et de crémaillères livrées aux fabricants de bâtiments métalliques, avec la même architecture de servo-poinçonnage et de cisaillement volante décrite ci-dessus.
Les réponses courtes aux quatre questions qui dominent l’achat de machines à pannes Z se trouvent ci-dessous.
Oui. Les lignes multiprofils avec supports servo-réglables ou cassettes à changement rapide commutent entre les sections C, U, Z et Sigma. Le compromis est une stabilité de tolérance légèrement inférieure par rapport à une ligne Z dédiée qui ne change jamais d'outillage.
Les lignes standard traitent des bandes d'acier galvanisées à chaud de 1,5 à 3,0 mm dans les qualités Q235B ou Q355B. L'épaisseur supérieure dépend de la largeur de la bride et du nombre de passes de formage. Trop peu de passes provoquent un retour élastique au niveau des extrémités des brides et rendent les espaces d'emboîtement instables.
Avec un matériau de 2,0 mm à 15 m/min et six heures d'autonomie nette, une équipe de 8 heures produit environ 5 400 mètres de longueur de panne. La longueur de coupe, le nombre de trous et la vitesse d'empilage peuvent réduire ce chiffre, alors vérifiez le temps de cycle de poinçonnage avec votre propre gamme de produits.
La tolérance de longueur des pannes contrôle la vitesse de montage aux épissures chevauchées. Une cisaille volante servo avec mesure de longueur en boucle fermée maintient /-1,0 à 2,0 mm ; une cisaille hydraulique atterrit généralement entre /-3 et 5 mm avec une direction de bavure incohérente. Pour les projets à toit continu, la tolérance plus stricte s'amortit sur place.
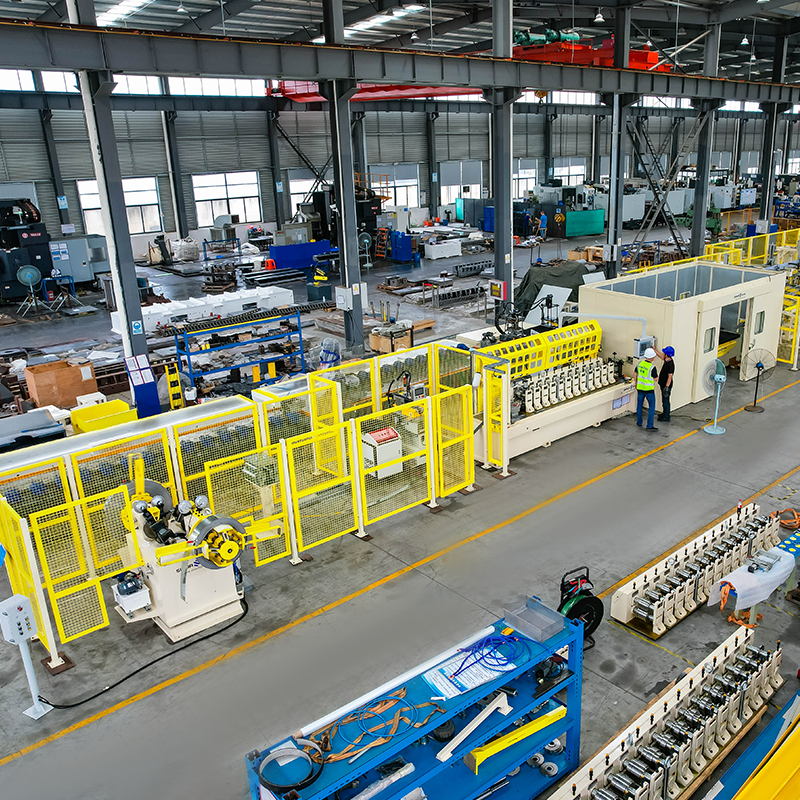
Dérouleur hydraulique rotatif automatique à double tête avec détection d'absence de matière, 5 tonnes par côté. Profile...
Voir les détails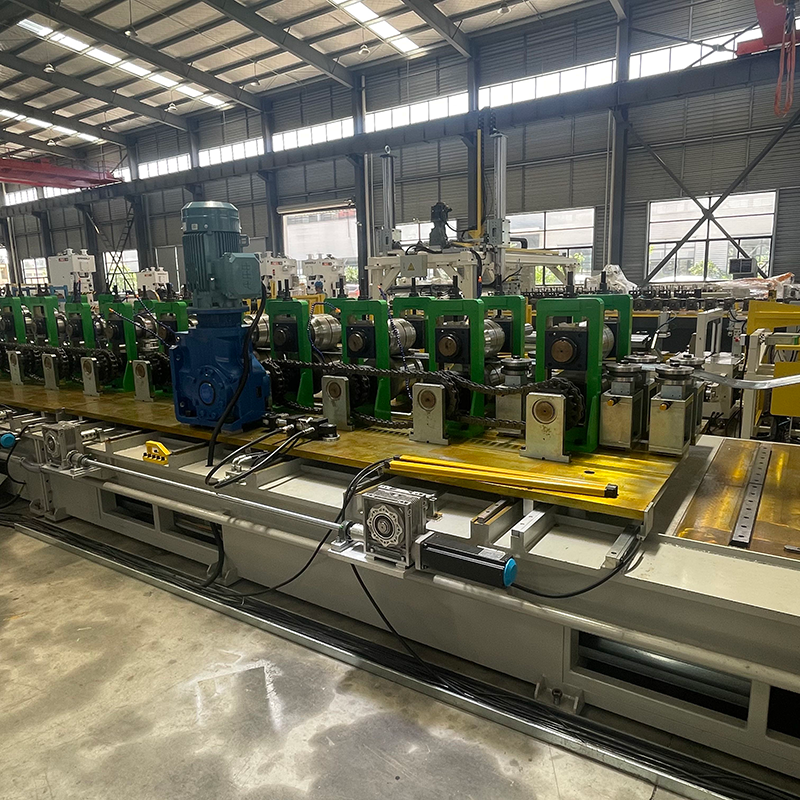
Machine de formage de rouleaux CUZ sigma Dérouleur robuste à une tête, capacité de 5 tonnes. ...
Voir les détails
3.La machine de formage de rouleaux de barres en T croisées à crochets en alliage est un équipement spécialisé conçu pour produire des barres d'acier en forme de...
Voir les détails
Dérouleur hydraulique rotatif automatique à double tête avec détection d'absence de matière, 5 tonnes par côté. La puis...
Voir les détails
Dérouleur hydraulique à expansion/rétraction double tête en acier prélaqué, dérouleur à expansion/rétraction double tête en acier galvanisé, support de rangement en a...
Voir les détails
Machine de formage de rouleaux de cassettes de contrefiche Dérouleur monotête 3 tonnes ...
Voir les détailsN'hésitez pas à nous contacter lorsque vous avez besoin de nous !
Coordonnées
PRODUITS
Mobile