Sélection du matériau d'entrée correct pour un Machine de formage de rouleaux de profilés pour cloisons sèches est la décision la plus critique qui affecte la qualité du produit, la durée de vie des outils, l'efficacité de la production et les performances du profil final. Contrairement au formage général de tôles, les profilés pour cloisons sèches exigent des tolérances dimensionnelles strictes, des propriétés mécaniques constantes et des comportements de revêtement spécifiques, car ces profilés servent de composants de charpente structurelle dans les cloisons de séparation, les systèmes de plafond et les assemblages coupe-feu.
Ce guide fournit une analyse complète et pratique de chaque paramètre de matériau que vous devez évaluer avant d'introduire une bobine dans votre profileuse. Nous allons au-delà des nuances d'acier génériques et examinons les contraintes de production réelles, les interactions du revêtement avec les filières, les effets de l'état des bords sur la rectitude et les compromis entre coût et formabilité. Que vous produisiez des montants en C, des rails en U, des profilés de fourrure ou des tés de plafond, les choix de matériaux décrits ici ont un impact direct sur votre taux de rejet, la fréquence de remplacement des outils et la satisfaction des clients en aval.
La grande majorité des profilés pour cloisons sèches sont produits à partir de bandes d'acier à faible teneur en carbone, mais la qualité spécifique et le mode de traitement varient considérablement en fonction de l'application finale. Vous trouverez ci-dessous une répartition détaillée des principales catégories de métaux communs utilisées dans le monde.
L’acier commercial représente le matériau de départ le plus courant pour les montants et rails intérieurs standard pour cloisons sèches. Il offre une combinaison équilibrée de formabilité et de résistance pour la construction générale. La limite d'élasticité typique varie de 170 à 240 MPa, avec une résistance à la traction entre 270 et 340 MPa. Cette qualité convient aux cloisons non porteuses où la précision dimensionnelle compte plus que la capacité structurelle. La profileuse traite le matériau CS avec une usure minimale des rouleaux, à condition que la propreté de la surface soit maintenue.
Les nuances FS sont spécialement conçues pour les opérations de formage à froid. Ils présentent des valeurs d'allongement plus élevées (généralement 28 à 32 % pour une longueur de calibre de 50 mm) par rapport à l'acier commercial, ce qui réduit le risque de fissuration des coins lors d'un rayon de courbure serré. Pour les profilés de cloison sèche qui nécessitent plusieurs courbures dans une courte section d'âme – comme les montants de type caisson ou les rails renforcés – le matériau FS est le choix préféré. De nombreux responsables de production expérimentés conservent les bobines FS comme stock principal, car elles offrent une fenêtre de processus plus large pour les ajustements de l'écart entre les rouleaux.
Lorsque les profilés pour cloisons sèches doivent supporter des charges axiales ou faire partie d'un système de murs de contreventement, des qualités d'acier de construction deviennent nécessaires. Les grades 33 (rendement 230 MPa) et 40 (rendement 276 MPa) sont couramment spécifiés dans les projets commerciaux et institutionnels. Cependant, les matériaux à plus haute résistance exigent des machines de profilage plus robustes, dotées de stations d'entraînement plus nombreuses et de châssis plus lourds. L'effet de retour élastique devient également plus prononcé, nécessitant une compensation de flexion excessive lors des dernières passes de formage. Nous avons observé que les aciers de construction ayant une limite d'élasticité supérieure à 350 MPa accélèrent considérablement l'usure des rouleaux sur les outils non revêtus. C'est pourquoi les rouleaux revêtus de carbure sont souvent recommandés pour des cycles prolongés.
Note de fabrication : Ne présumez jamais qu’une nuance d’acier certifiée pour les sections laminées à chaud fonctionnera de manière identique dans les profilés formés à froid. Le sens de pliage par rapport au sens de laminage de la bande d'origine crée des propriétés anisotropes – testez toujours un échantillon de bobine à partir de chaque nouveau numéro thermique avant la production complète.
Le revêtement de surface de la bobine d'acier n'est pas une réflexion secondaire : il influence directement le comportement de friction à l'intérieur du laminoir, la résistance à la corrosion du profilé final et la compatibilité avec les exigences de construction coupe-feu. Vous trouverez ci-dessous une comparaison systématique des revêtements les plus utilisés pour la production de profilés pour cloisons sèches.
| Type de revêtement | Masse de revêtement (g/m²) | Cote de formabilité | Application typique |
|---|---|---|---|
| Galvanisé à chaud (G30-G90) | 90-275 | Excellent (G30-G60) / Bon (G90) | Murs intérieurs et extérieurs standards |
| Électro-galvanisé | 20-60 | Très bon (épaisseur uniforme) | Profils de précision avec des tolérances serrées |
| Aluminisé (Types 1 et 2) | 40-80 (revêtement Al) | Modéré (pouvoir lubrifiant faible) | Systèmes de plafond nécessitant une réflexion de la chaleur |
| Prépeint (Polyester, PVDF) | N/A (épaisseur du film 15-30 μm) | Passable (risque de gâchis) | Profils architecturaux exposés |
Les dimensions physiques de la bobine d'entrée déterminent non seulement la géométrie du profil final, mais également le temps de configuration, le taux de rebut et l'utilisation globale de la ligne. Un Machine de formage de rouleaux de profilés pour cloisons sèches est généralement conçu autour d’une gamme spécifique de largeurs et d’épaisseurs de bandes. Travailler en dehors de ces plages entraîne des défauts de qualité et des contraintes mécaniques.
La largeur de bande requise est calculée à partir de la section transversale développée du profil final, en tenant compte des tolérances de pliage et des rayons d'angle. Pour un talon en C standard avec une âme de 92 mm, des brides de 40 mm et des lèvres de 8 mm, la largeur développée est généralement comprise entre 195 mm et 205 mm, en fonction du rayon de courbure intérieur. Le guide d'entrée de la profileuse doit s'adapter à une tolérance de largeur de bande de /- 1,5 mm sans provoquer d'onde de bord ou de flambage central. Des bandes plus larges au-delà de la capacité nominale de la machine augmentent la charge sur les rouleaux latéraux et peuvent dévier les arbres des rouleaux, produisant un arc sur la longueur du profil.
Poids de la bobine
2 à 5 tonnes – standard pour le chargement manuel
5 à 10 tonnes – optimal pour les lignes automatisées
ID de bobine
508 mm (20") – taille de mandrin la plus courante
610 mm (24") – pour les bobines de gros calibre
Diamètre extérieur de la bobine
Jusqu'à 1 200 mm – gamme standard
Plus de 1 500 mm – nécessite un dérouleur robuste
Le comportement mécanique de la bande d’acier sous déformation à froid est régi par plusieurs paramètres clés. Comprendre ces propriétés vous permet de prédire la réaction du matériau dans chaque station de formage et de procéder à des ajustements proactifs des écarts entre les rouleaux, des guides latéraux et des unités de redressage.
Lorsque la bande passe dans des cages de laminage consécutives, elle subit un écrouissage, ce qui augmente sa limite d'élasticité et réduit sa ductilité. Pour un profil de cloison sèche typique formé en 14 à 18 stations, la limite d'élasticité à la sortie peut être de 15 à 25 % supérieure à la valeur de la bobine entrante. Ce phénomène doit être pris en compte lors de la spécification de la capacité portante du profilé final. Les matériaux ayant une faible limite d'élasticité initiale (inférieure à 200 MPa) ont tendance à présenter un allongement excessif lors du formage, ce qui se traduit par un profil final plus long que le réglage de la longueur de coupe.
L'allongement minimum requis pour les matériaux profilés pour cloisons sèches est généralement de 22 % sur une longueur de 50 mm. Des valeurs d'allongement plus faibles sont corrélées à une augmentation de la fissuration au rayon extérieur des courbures, en particulier pour les profilés aux angles vifs (rayon intérieur inférieur à 1,5 fois l'épaisseur). De nombreux fabricants effectuent un simple test de pliage à 180 degrés sur chaque nouveau lot de bobines pour valider la formabilité avant de les charger sur le dérouleur.
La dureté Rockwell (généralement HRB 50-70 pour les aciers pour cloisons sèches) a une relation directe avec les taux d'usure des rouleaux. Les matériaux plus durs – résultant souvent d'une teneur plus élevée en carbone ou d'une réduction du laminage à froid – génèrent une usure plus abrasive des outils de profilage. Dans les environnements de production à grand volume, nous recommandons d'utiliser des rouleaux d'acier à outils D2 ou de métallurgie des poudres lors du formage d'aciers supérieurs à HRB 65 afin de conserver la géométrie du profil sur des campagnes prolongées sans réaffûtage.
La qualité des bords des bandes est un paramètre souvent négligé qui influence fortement la rectitude et la finition de surface du profilé final pour cloison sèche. La plupart des bobines d'acier sont fournies avec des bords de laminage ou des bords fendus, et cette distinction est essentielle pour les performances de profilage.
Contrôle clé de la qualité des bords : Passez votre pouce le long des deux bords de la bande. Une bavure pointue dépassant 0,1 mm de hauteur rayera progressivement la surface du rouleau et créera des marques de grippage sur la bride du profilé. La solution est de spécifier une passe d'ébavurage secondaire des bords ou de choisir des bobines avec une option « bord lisse » auprès de la découpeuse.
La plupart des profilés pour cloisons sèches nécessitent la perforation de trous – pour les raccords vissés, les passages de service ou les performances acoustiques. Le comportement du matériau au poinçonnage est aussi important que son comportement à la flexion. Les matériaux plus mous (rendement inférieur à 220 MPa) produisent des trous nets avec une hauteur de bavure minimale, tandis que les matériaux plus durs ont tendance à créer des bords irréguliers qui nécessitent un ébavurage secondaire.
L'unité de perforation sur un Machine de formage de rouleaux de profilés pour cloisons sèches fonctionne à des cadences élevées – dépassant souvent 60 coups par minute. Les matériaux ayant des valeurs d'allongement élevées présentent moins de retour élastique autour du trou perforé, ce qui donne une surface de bande plus plate. À l’inverse, les matériaux à faible allongement (inférieur à 22 %) ont tendance à se bomber vers le haut autour du trou, ce qui gêne l’empilage et la manipulation ultérieure.
| Type de matériau | Hauteur de bavure (mm) | Taux d'usure du poinçon | Dégagement recommandé |
|---|---|---|---|
| CS (faible rendement) | 0,05-0,12 | Faible | 6-8% de l'épaisseur |
| FS (qualité de formage) | 0,08-0,18 | Moyen | 8-10% de l'épaisseur |
| Structurel (40e année) | 0,15-0,30 | Élevé | 10-12% de l'épaisseur |
Pour sélectionner systématiquement le matériau optimal pour votre production de profilés pour cloisons sèches, suivez ce flux de travail en sept étapes qui intègre des facteurs techniques, opérationnels et commerciaux.
Même avec une sélection minutieuse des matériaux, certains défauts apparaissent lors de la production. Vous trouverez ci-dessous un guide de dépannage pratique reliant les propriétés des matériaux à des défauts de profil spécifiques.
L'acier laminé à chaud n'est généralement pas recommandé pour les profilés de cloisons sèches car il présente une couche d'oxyde (calcaire) plus épaisse, des tolérances d'épaisseur plus larges et une qualité de surface inférieure à celle de l'acier laminé à froid. La balance peut abraser rapidement les rouleaux de formage et produire des dimensions de profil incohérentes. Cependant, si des bobines laminées à chaud décapées et huilées sont utilisées, elles peuvent être formées mais donnent généralement une finition de surface plus rugueuse qui est inacceptable pour les applications exposées ou peintes.
La plupart des machines de profilage de profilés pour cloisons sèches standard sont conçues pour des épaisseurs comprises entre 0,4 mm et 1,2 mm. Les modèles robustes peuvent traiter jusqu'à 1,5 mm, voire 2,0 mm, mais cela nécessite des supports de rouleaux renforcés, des arbres de plus grand diamètre et une puissance moteur plus élevée. Consultez toujours la plaque signalétique de votre machine avant d'utiliser des matériaux plus épais, car un dépassement de la capacité nominale peut endommager de manière permanente la boîte de vitesses et les roulements.
Oui. Les bobines prépeintes nécessitent généralement des vitesses de formage plus lentes (réduction de 20 à 30 %) pour éviter que la peinture ne s'abîme ou ne s'écaille au niveau des zones de courbure. Les bobines galvanisées et électrogalvanisées peuvent fonctionner à des vitesses nominales maximales car le revêtement de zinc agit comme un lubrifiant solide. Les bobines aluminisées se situent entre les deux, car le revêtement aluminium-silicium a un pouvoir lubrifiant modéré mais peut s'accumuler sur les rouleaux au fil du temps, nécessitant des arrêts de nettoyage fréquents.
La largeur correcte de la bande est déterminée par la longueur développée de la section transversale, qui est la somme de tous les segments d'âme droits plus les tolérances de pliage pour chaque coin. Une approche pratique consiste à découper un échantillon de bande, à marquer les lignes de pliage, à la plier manuellement ou avec une presse plieuse, puis à mesurer la longueur à plat avant de la plier. Cette méthode empirique est souvent plus fiable que les calculs théoriques, notamment pour les profils asymétriques complexes.
L'acier commercial (CS Type B) avec un revêtement galvanisé à chaud G40-G60 offre le meilleur rapport coût/performance pour la production de montants intérieurs en grand volume. Il offre une formabilité adéquate, une résistance à la corrosion acceptable et des propriétés mécaniques constantes sur plusieurs expéditions de bobines. Pour les projets nécessitant une résistance plus élevée, l'acier de construction de nuance 33 ajoute environ 10 à 12 % au coût du matériau mais réduit le poids du profilé pour la même capacité de charge, compensant parfois le prix unitaire plus élevé.
L'acier inoxydable est rarement utilisé pour les profilés de cloisons sèches standard en raison de son coût élevé, de son taux d'écrouissage et de sa nature abrasive. Si nécessaire pour des applications architecturales ou marines spécialisées, vous devez utiliser une machine de profilage avec des rouleaux revêtus de carbure, une puissance de formage accrue et un système de lubrification dédié. L'utilisation d'acier inoxydable sur des outils en acier au carbone standard entraînera une usure rapide des rouleaux et un grippage inacceptable de la surface en quelques centaines de mètres.
Un stockage inapproprié des bobines – en particulier une exposition à l’humidité ou à des températures extrêmes – peut dégrader la qualité de la surface et altérer les propriétés mécaniques en raison du vieillissement. Les bobines galvanisées stockées dans des conditions humides développent de la rouille blanche (hydroxyde de zinc), qui augmente la friction pendant le formage. Les serpentins stockés verticalement pendant de longues périodes peuvent développer un « ensemble de serpentins » (courbure) permanent qui rend l'alimentation difficile. Rangez toujours les ressorts horizontalement sur des selles rembourrées dans un endroit sec et climatisé et utilisez-les selon le principe du premier entré, premier sorti.
Oui. Les profilés en té de plafond ont généralement des âmes plus fines et des brides plus longues, ce qui nécessite des matériaux à allongement plus élevé pour obtenir des courbures prononcées à 90 degrés sans se fissurer. Les montants muraux, quant à eux, privilégient la solidité et la rectitude. Pour les tés de plafond, il est préférable d'utiliser de l'acier de formage (FS) avec un allongement minimum de 30 %, tandis que les montants muraux peuvent utiliser de l'acier commercial avec un allongement de 25 %. De plus, les tés de plafond utilisent souvent des calibres plus légers (0,45 à 0,55 mm) par rapport aux montants muraux (0,55 à 0,75 mm).
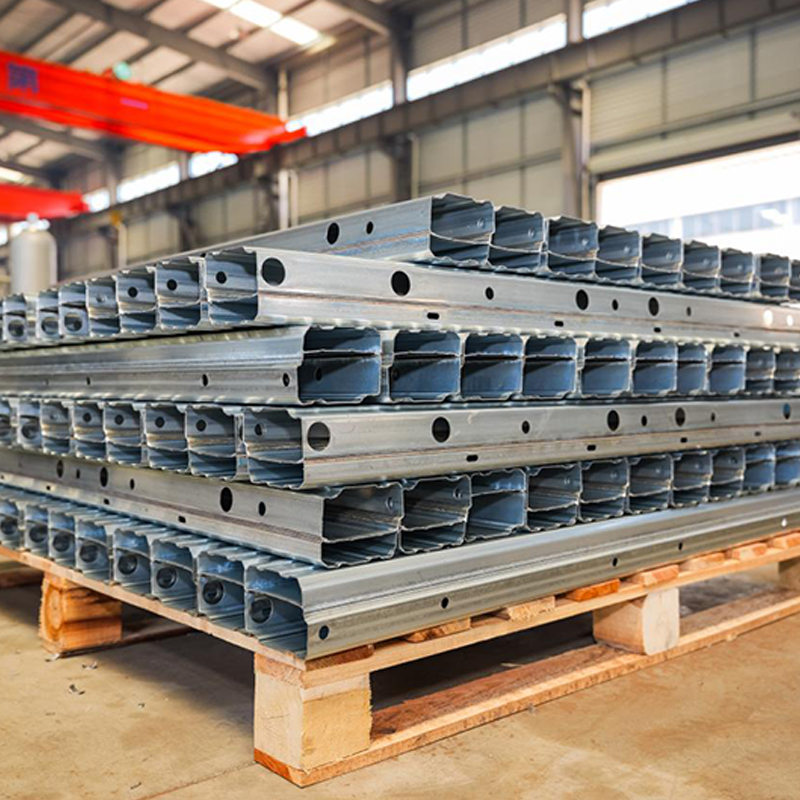
La ligne de production de poutres de renfort de châssis automobile à profil B implique plusieurs processus clés pour garantir une résistance, une précision et ...
Voir les détails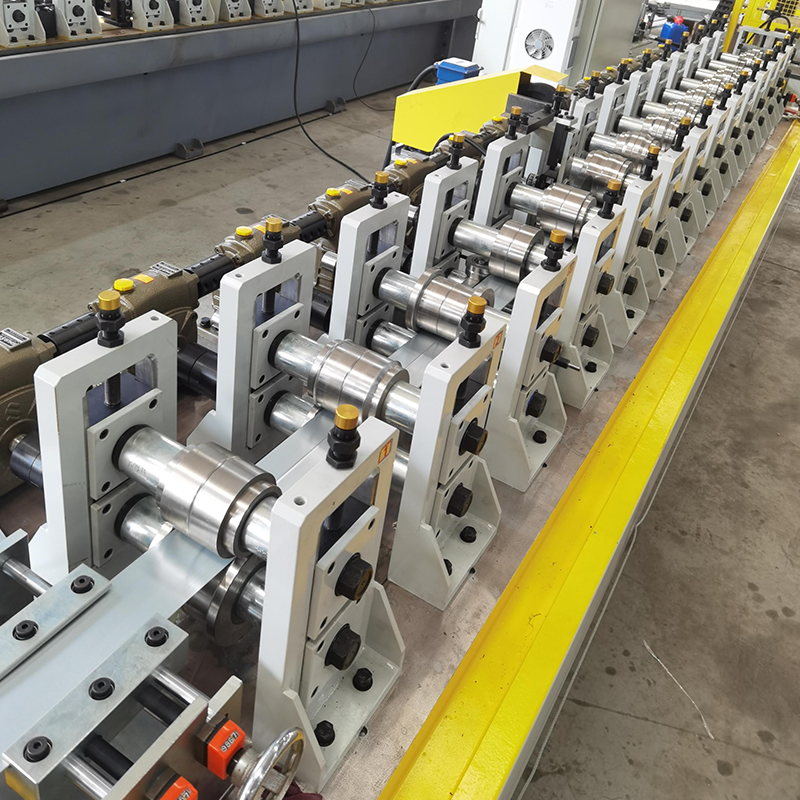
Machine de formage de rouleaux de réducteur à vis sans fin pour cloisons sèches, modèle simple, pas de type cassette à changement rapide, économique et abordable. (Il...
Voir les détails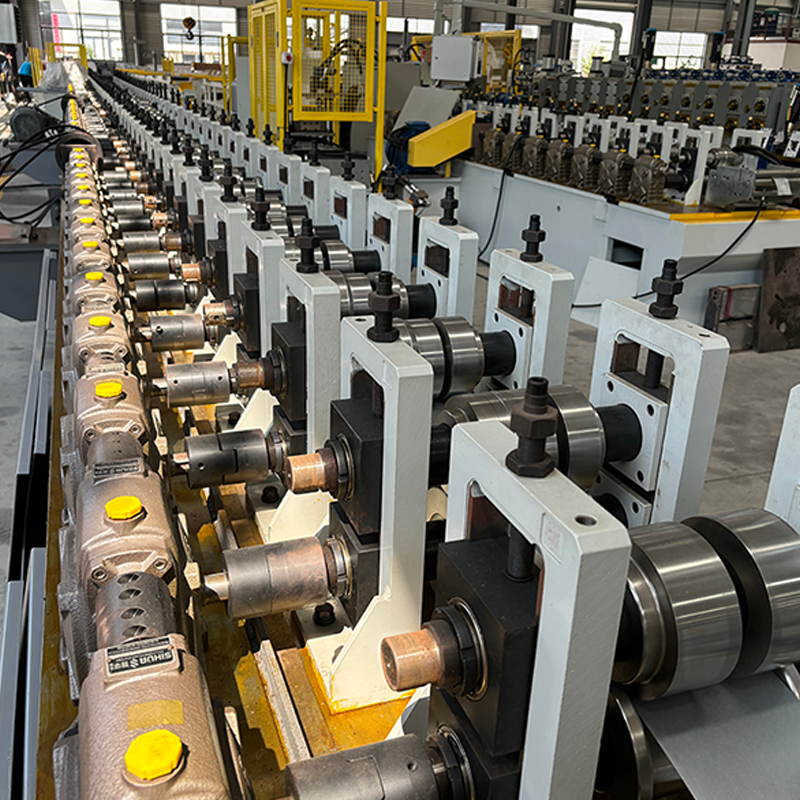
Machine de formage de rouleaux de profilés de portes et fenêtres à cadre photovoltaïque Des réducteurs à vis sans fin avec différents r...
Voir les détails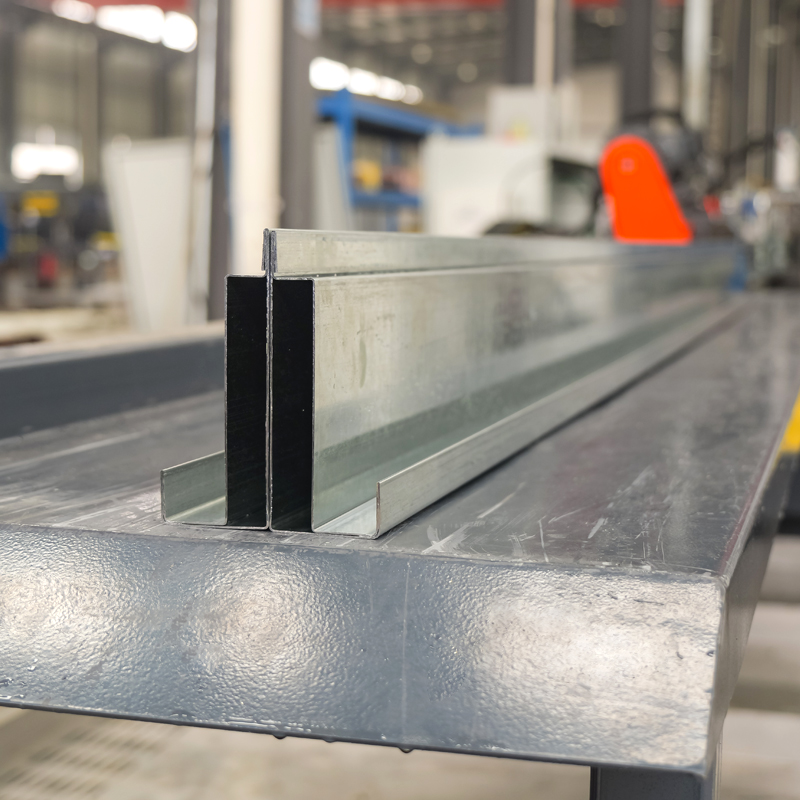
Dérouleur hydraulique d'une capacité de 5 tonnes avec wagon Machine de formage de rouleaux de poutres à cadre de s...
Voir les détails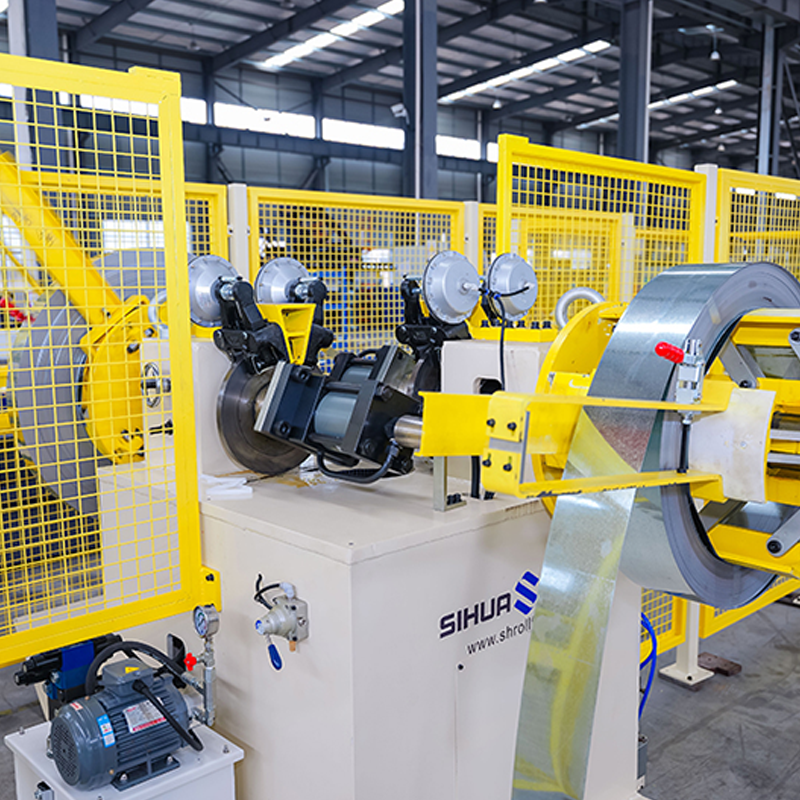
Dérouleur hydraulique rotatif automatique à double tête avec détection d'absence de matière, 5 tonnes par côté. La puis...
Voir les détails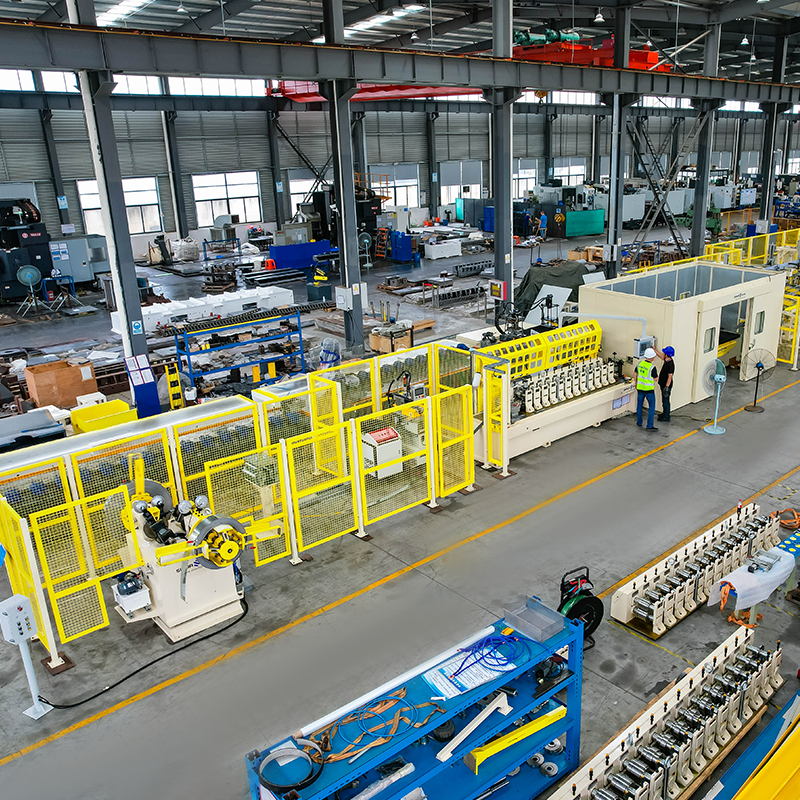
Dérouleur hydraulique rotatif automatique à double tête avec détection d'absence de matière, 5 tonnes par côté. Profile...
Voir les détailsN'hésitez pas à nous contacter lorsque vous avez besoin de nous !
Coordonnées
PRODUITS
Mobile