Les systèmes de grilles Ceiling T sont l’une des méthodes les plus largement utilisées pour créer des plafonds suspendus dans les bâtiments commerciaux et industriels. Au cœur de chacun de ces systèmes se trouve un ensemble de profilés en acier laminés : tés principaux, tés transversaux et composants de connexion. Le précision du profil Le nombre de ces sections métalliques détermine la qualité de l'assemblage de la grille de plafond, le poids qu'elle peut supporter et l'aspect droit et propre du plafond fini. Dans ce guide, nous expliquons pourquoi la précision du profil est une question de décision lors du choix d'une profileuse à grille en T pour plafond.
Un profilé de grille de plafond en T est un composant en acier laminé en forme de T inversé. L'âme verticale crée le chemin de transport de charge, tandis que la bride horizontale fournit un rebord pour les dalles de plafond et les luminaires. Dans un système de plafond suspendu standard, les tés principaux vont dans une direction et les tés croisés s'y verrouillent à intervalles réguliers. La grille résultante sert de cadre structurel qui supporte les panneaux acoustiques, les grilles de ventilation et les luminaires.
Étant donné que ces profilés sont produits en grande série, leur précision dimensionnelle doit être reproductible pièce après pièce. Une légère variation de la hauteur de l'âme ou de la largeur de la bride peut rendre le té croisé desserré ou faire onduler le plan du plafond.
La précision du profil n’est pas seulement une question esthétique ; cela affecte les performances de l’ensemble du système de plafond. L'American Society for Testing and Materials (ASTM) et des normes similaires spécifient les tolérances admissibles pour les composants des grilles de plafond métalliques. Lorsqu’une profileuse produit des profils en dehors de ces tolérances, trois problèmes apparaissent.
En bref, la précision est le pont entre les bobines brutes et un système de plafond qui fonctionne comme prévu.
Lors de l’évaluation d’une ligne de profilage de grilles en T pour plafond, les dimensions suivantes doivent être régulièrement vérifiées :
| Dimension | Tolérance recommandée | Pourquoi c'est important |
|---|---|---|
| Hauteur de la toile | ±0,15 mm | Contrôle la profondeur de la grille et le transfert de charge vers les supports |
| Largeur de bride | ±0,20 mm | Affecte l'assise des tuiles et la ligne de visibilité visible |
| Espacement des fentes | ±0,10 mm | Maintient l'engagement du tee croisé cohérent |
| Position du trou | ±0,10 mm | Assure l’alignement du matériel de fixation et de suspension |
| Rectitude (cambrure) | ≤ 1,0 mm par 3 000 mm | Empêche les lignes de grille ondulées |
Ces tolérances sont réalisables lorsque la profileuse est équipée de rouleaux rigides, de servoalimentateurs précis et d'un système de coupe stable. Une machine qui ne peut pas conserver ces valeurs de manière continue créera des problèmes inacceptables de rebut et de chantier.
 Machine de formage de rouleaux de grille en T principale et transversale avec cassette à changement rapide Cette profileuse maintient des tolérances serrées sur les grilles de plafond grâce à des rouleaux rigides et un système de coupe stable. Sa cassette à changement rapide réduit les futurs coûts de mise à jour et la table de coupe à barres transversales en T permet des longueurs librement réglables. Voir le produit →
Plusieurs choix de conception de machine déterminent directement si le profil final reste dans les tolérances.
Chaque passage à travers un ensemble de rouleaux contribue à une flexion progressive. Si les profils de rouleau sont mal calculés ou si le retour élastique du matériau n'est pas compensé, l'angle de la bride dérive. Les rouleaux usinés CNC de haute qualité en acier trempé conservent leur géométrie beaucoup plus longtemps.
Les forces de formage génèrent des charges latérales et des moments de flexion. Un cadre léger fléchit à grande vitesse, entraînant une variation dans le sens de la longueur de la hauteur de la bande. Une construction robuste en caisson et un alignement précis de l'arbre minimisent ce phénomène.
La précision dans le sens longitudinal est également importante. Un système de découpe asservi mesure la bande via des encodeurs et coupe à la position exacte du cycle, de sorte que les longueurs de coupe et les emplacements de poinçonnage soient reproductibles. Ceci est essentiel lorsque la barre en T comporte une série de fentes perforées qui doivent s'aligner avec les tés croisés.
Pour les barres en T transversales à crochet, la géométrie de connexion dépend d'un crantage et d'un perçage précis. Si vous voulez voir comment ces objectifs de précision sont atteints dans la pratique, le site Sihua cas de projets montrer de vraies installations.
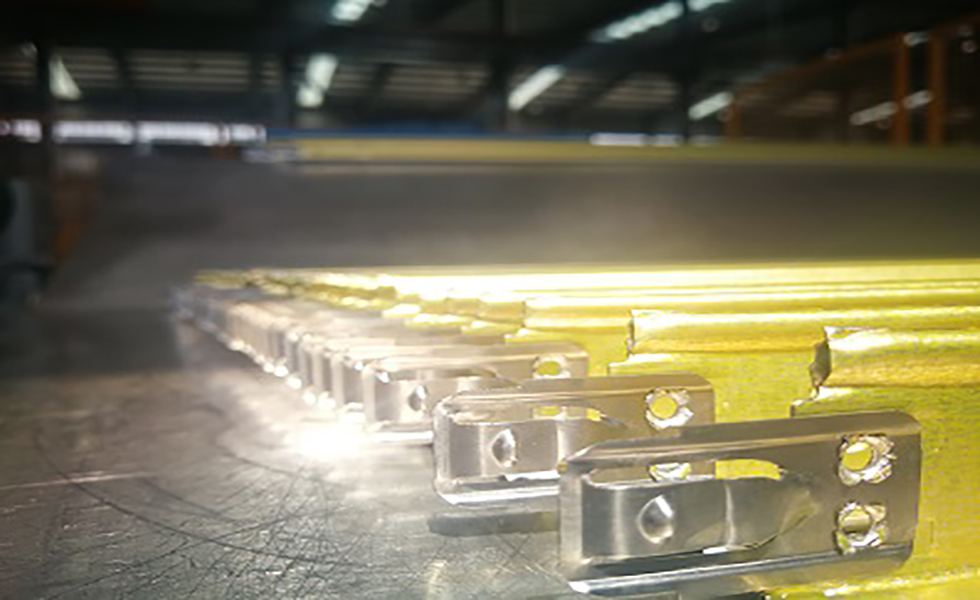 Machine de formage de rouleaux de barres en T croisées à crochet en alliage pour systèmes de suspension au plafond Cette machine spécialisée forme des barres d'acier en forme de T avec des crochets en alliage intégrés pour des connexions fiables au plafond. Installé dans des projets récents, il offre une automatisation élevée et une production rapide, ce qui le rend adapté à la fabrication en grand volume de composants de plafonds commerciaux et résidentiels. Voir le produit →
Même la meilleure machine perdra en précision sans une discipline de production appropriée. Trois domaines pratiques maintiennent les tolérances stables :
Le guide d'achat complet comprend un tableau de calendrier de maintenance utilisé par de nombreux fabricants.
Lors de l'évaluation des fournisseurs, demandez-vous comment la machine respecte les tolérances lors des tirages à grand volume. Recherchez des fonctionnalités telles que :
Différents profils de grille de plafond nécessitent un outillage différent. Une ligne qui produit des tés principaux et croisés peut être équipée de cassettes interchangeables pour modifier la hauteur de l'âme ou la largeur de la bride. Si vous envisagez d'installer des tés croisés à crochet, les postes de poinçonnage et de grugeage doivent être alignés avec la vitesse de formage. Pour les sections spéciales telles que les séries UT, FUT et UDT, la machine a besoin de stations de formage supplémentaires et d'outils de rainurage précis.
Le période de récupération s'améliore lorsque la machine peut maintenir la précision sans ralentir. Les systèmes de formation de grilles de plafond en T de Sihua intègrent une servocommande et des cadres robustes pour maintenir les valeurs indiquées dans le tableau ci-dessus. Pour vos objectifs de production, les ingénieurs commerciaux peuvent fournir des données de tolérance exactes basées sur les spécifications de votre bobine.
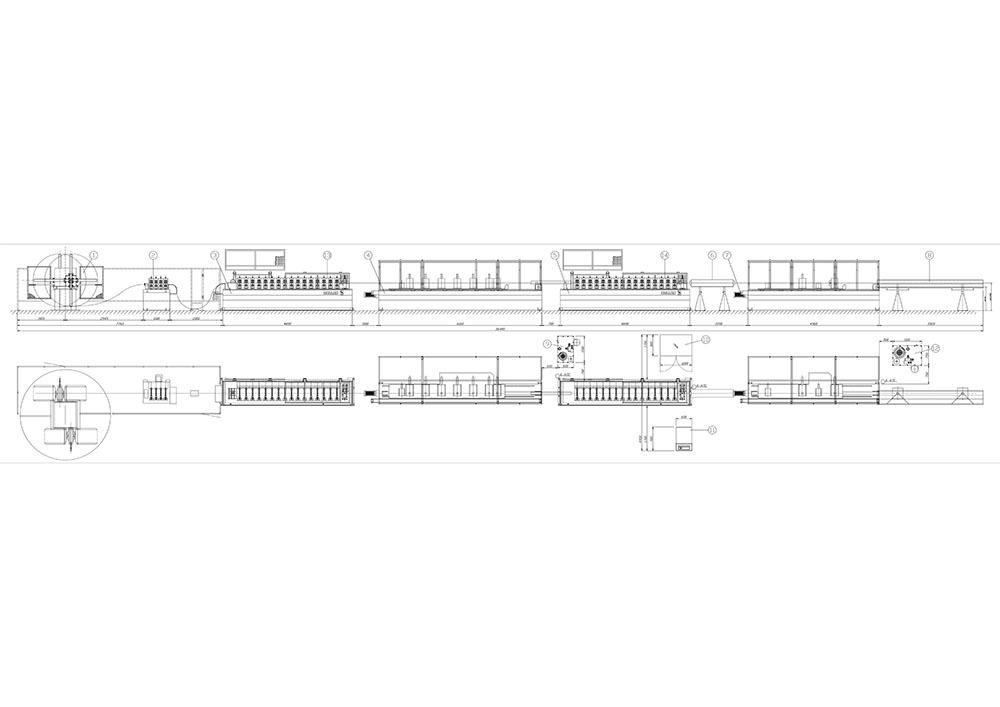 Machine de formage de rouleaux de barres en T pour plafond UT FUT UDT Cette machine polyvalente produit des profils principaux et transversaux pour les grilles en T de plafond UT, FUT et UDT en une seule unité. La servocommande et un cadre robuste aident à maintenir les tolérances standard pour la hauteur de l'âme, la largeur des brides et l'espacement des fentes. Voir le produit →
R : Les tolérances standard sont généralement de ±0,15 mm pour la hauteur de l'âme, de ±0,20 mm pour la largeur de la bride et de ±0,10 mm pour l'espacement des fentes. Ceux-ci peuvent être vérifiés à partir d’échantillons coupés à l’essai.
R : Oui, en utilisant un système de cassette à changement rapide. Le changement des rouleaux de formage permet à la même machine de produire des barres en T principales, des barres en T transversales et même des composants de type crochet sans temps d'arrêt prolongé.
R : La durée de vie du rouleau dépend du matériau de la bobine et de la durée de fonctionnement. Pour les bandes d'acier galvanisées, de nombreux fabricants obtiennent un à deux millions de mètres avant de devoir les rebroyer. Des contrôles dimensionnels réguliers vous indiqueront quand l’outillage nécessite une maintenance.
La précision du profil est le critère de performance central dans une profileuse à grille de plafond en T. Il relie le coût des matériaux, l’efficacité de l’installation, l’intégrité structurelle et la qualité visuelle du plafond final. Lorsque vous comparez des devis de machines, ne vous concentrez pas uniquement sur la vitesse ; vérifiez que la machine peut maintenir des tolérances serrées pendant des années. Une ligne de haute précision peut coûter plus cher au départ, mais la réduction des déchets, des retouches et des réclamations sur le terrain offre un bien meilleur retour.
Petit pain de barre de grille en T de plafond d'UT FUT UDT formant la disposition principale et transversale de machine ...
Voir les détails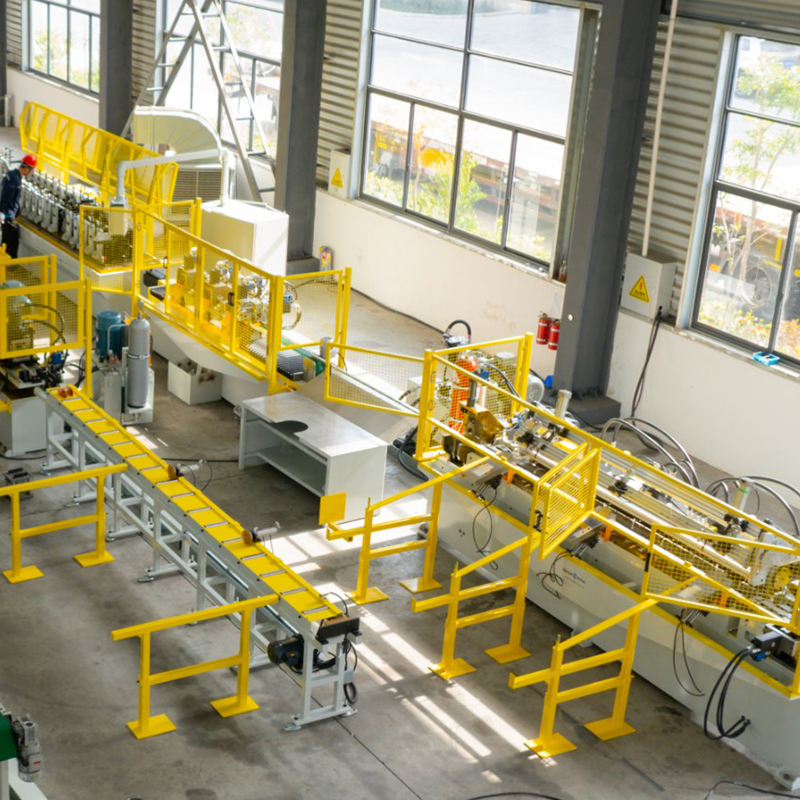
Dérouleur hydraulique à expansion/rétraction double tête en acier prélaqué, dérouleur à expansion/rétraction double tête en acier galvanisé, support de rangement en a...
Voir les détails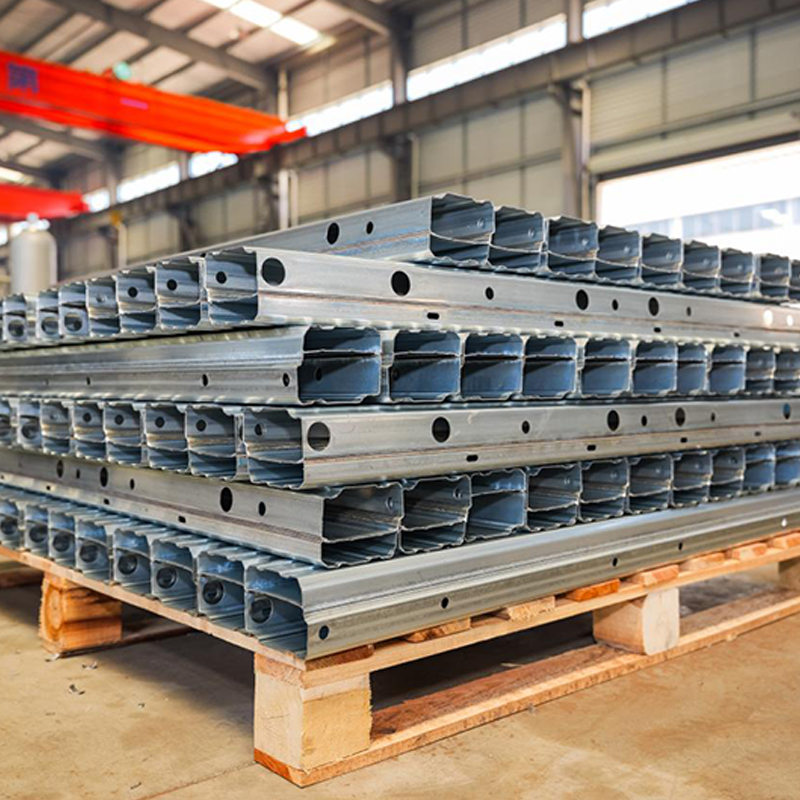
La ligne de production de poutres de renfort de châssis automobile à profil B implique plusieurs processus clés pour garantir une résistance, une précision et ...
Voir les détails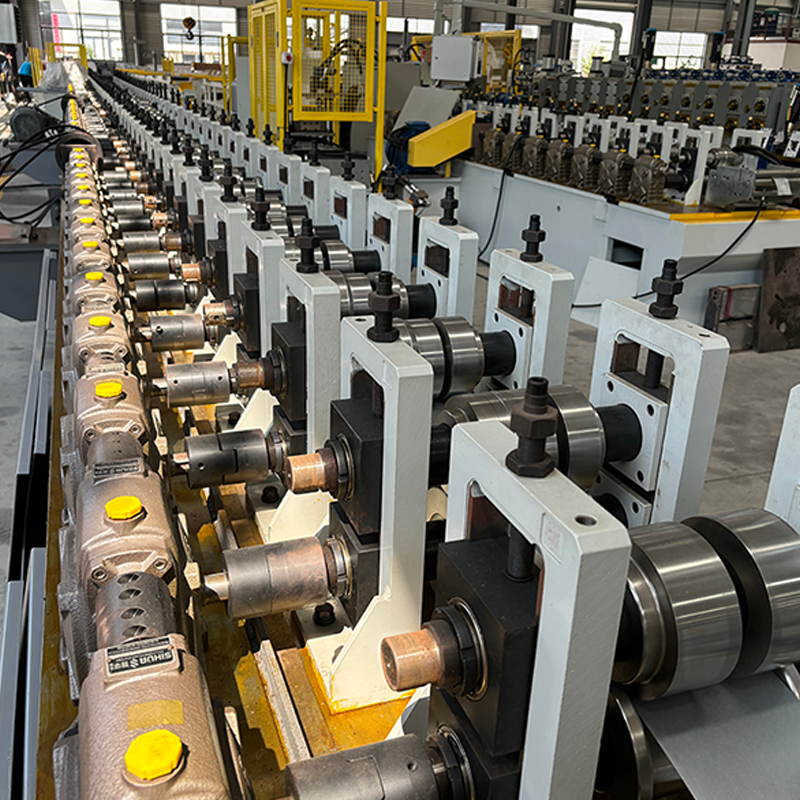
Machine de formage de rouleaux de profilés de portes et fenêtres à cadre photovoltaïque Des réducteurs à vis sans fin avec différents r...
Voir les détails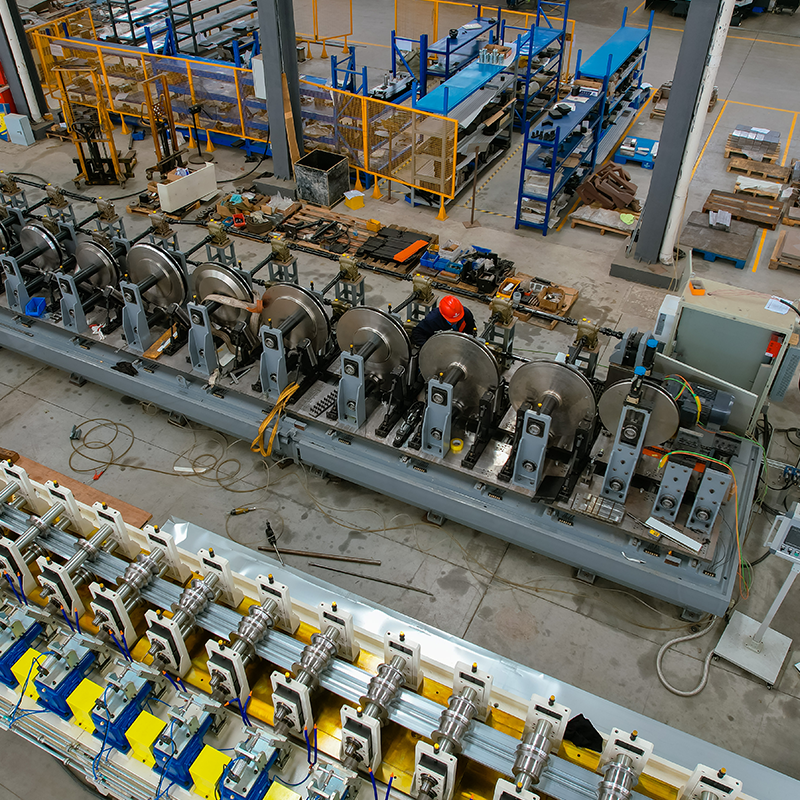
dérouleur simple pour matériaux larges Machine de nivellement et Machine pour percer de petits trous des deux côtés ...
Voir les détails
3.La machine de formage de rouleaux de barres en T croisées à crochets en alliage est un équipement spécialisé conçu pour produire des barres d'acier en forme de...
Voir les détailsN'hésitez pas à nous contacter lorsque vous avez besoin de nous !
Coordonnées
PRODUITS
Mobile