Un fabricant de métaux qui accepte un contrat de pannes fait généralement le même calcul : une presse plieuse livre une pièce multi-cintrage toutes les 30 à 60 secondes, tandis que la première commande exige 8 000 longueurs identiques d'ici la fin du mois. Un formeuse de rouleaux de tôle modifie ce calcul en formant continuellement une bobine à une vitesse de 15 à 50 m par minute, en maintenant une section transversale sur des milliers de répétitions. Ce guide explique ce que fait la machine, quels profils fonctionnent le plus rapidement et les quatre spécifications qui déterminent si une ligne est rentable.
Une formeuse à tôle est une machine de formage continu qui alimente la bande enroulée à travers une séquence de matrices à rouleaux appariées, chaque station ajoutant un petit changement d'angle jusqu'à ce que la bande sorte sous la forme d'un profil fini de section transversale constante.
Définition de base Profilage est le pliage progressif des tôles à travers 8 à 24 stations à rouleaux appariés ; Étant donné que chaque courbure est créée par petits incréments, le processus évite les problèmes de marquage de surface et de retour élastique qui apparaissent lors du travail sur presse plieuse à un seul coup.
Chaque ligne contient cinq unités fonctionnelles :
Le résultat pratique est qu’une seule ligne remplace une presse plieuse, une poinçonneuse et deux ou trois manutentionnaires. La géométrie du profil, y compris le nombre de lignes de pliage, la profondeur et la largeur de la bride, détermine le nombre de stations : autorisez une à trois stations par ligne de pliage, avec deux comme chiffre de planification commun.
La formeuse à rouleaux de tôle appropriée est définie par la famille de profilés qu'elle produit, car la géométrie de la section définit le nombre de stations, le coût de l'outillage et une vitesse de ligne réaliste. Les lignes installées commercialement se regroupent dans les cinq gammes présentées ci-dessous.
 Machine de formage de rouleaux CUZ Sigma avec changement automatique de largeur Cette machine forme trois profilés CUZ et trois profilés CU-sigma sur une seule ligne, avec un système de changement de largeur automatique et un arbre de 110 mm, adaptée à la production de profilés à forte mixité. Voir le produit →
 Machine de formage de rouleaux de cassettes de support pour profils de la série 41 Ce formeur de type cassette gère les profils 41×21 à 41×76 en partageant un jeu de rouleaux à 20 stations et en ajoutant une cassette à 10 stations, conçue pour la bande SS304 haute résistance. Voir le produit →
Vitesses de ligne typiques par famille de profils, en m/min
Les gammes couvrent les tailles de profilés courantes dans le commerce ; des profils épais ou très profonds se trouvent à l’extrémité inférieure de chaque bande.
Choisissez une formeuse à tôle en évaluant quatre facteurs dans l'ordre : gamme de matériaux, géométrie du profil, vitesse de ligne et méthode de changement. Chacune modifie le prix de la machine plus que n’importe quelle fonctionnalité optionnelle du devis.
Si les bobines entrantes sont plus larges que la largeur de bande dont le profilé a réellement besoin, placez une machine à refendre ou un dérouleur robuste devant la première. Cette combinaison élimine les déchets de bordure sur la ligne de formage et maintient la machine alimentée avec la largeur exacte de la bobine. Les fournisseurs qui construisent la chaîne complète dans un seul contrat simplifient la responsabilité en matière de pièces de rechange, de mise en service et de garantie.
 Machine de refendage pour un contrôle précis de la largeur des bobines Cette ligne de refendage coupe de larges bobines dans les largeurs exactes de bande requises par le profileur, réduisant ainsi les déchets de bordure et simplifiant l'alimentation des bobines avant la production. Voir le produit →
Shanghai Sihua Precision Machinery Co., Ltd. est un fabricant qui fournit la chaîne depuis le refendage et le déroulement jusqu'au profilage, au poinçonnage servo et à l'emballage automatique ; cette portée est importante lorsque les dates de livraison et l'intégration de la ligne sont de votre côté du contrat. Passez en revue les gammes de machines et les spécifications associées avant de comparer les devis.
Le profilage gagne pour les pièces à section constante en grand volume ; le freinage par presse plieuse gagne pour les tirages courts et le pliage multi-axes complexe ; l'emboutissage ne gagne que lorsque la pièce est suffisamment compacte pour une matrice progressive et que le volume justifie le coût de l'outillage.
| Méthode | Formes typiques | Sortie pratique | Investissement en outillage | Temps de changement |
| Formeuse de tôles | Section transversale longue et constante | 15-50 m/min | Modéré à élevé | 15-90 minutes |
| Presse plieuse | Supports courts, sections à faible volume | 1 à 4 parties/min pour une pièce à 3 plis | Faible | 5-20 minutes |
| Presse à estamper | Pièces compactes avec trous formés | 10-25 parties/min dans une filière progressive | Le plus haut | 2-8 heures |
Placez le profilé sur une profileuse lorsque la section reste identique et que le volume projeté se situe au-dessus d'environ 5 000 à 15 000 m par mois, en fonction des taux de main-d'œuvre locaux. Les résultats sur le terrain des lignes installées confirment un retour sur investissement de 12 à 18 mois avec un fonctionnement en deux équipes avec une utilisation de 50 % ; lire le études de cas de projets pour les numéros vérifiés avant de budgétiser.
Ce sont les questions que les directeurs d’usine posent le plus souvent avant de signer pour une ligne de profilage.
La plupart des formeurs à usage unique traitent 0,3 à 3,0 mm. Les systèmes de pannes structurelles et de crémaillères avec des arbres plus grands et des entraînements à couple plus élevé atteignent 4,0 à 6,0 mm, mais le coût de l'outillage augmente fortement au-dessus de 3 mm car les diamètres des rouleaux et la puissance d'entraînement augmentent tous deux.
Prévoyez une à trois stations par ligne de virage. Un simple canal de chapeau en a besoin de six à huit ; une panne Sigma profonde peut en nécessiter quatorze à vingt. Un plus grand nombre de stations resserrent les tolérances mais allongent la machine et augmentent le budget d'outillage.
Oui, via trois voies : changement manuel du rouleau avec une configuration de 60 à 120 minutes, changement rapide de cassette avec une configuration de 15 à 30 minutes, ou réglage automatique de la largeur et de la hauteur, ce qui est courant sur les lignes de montants pour cloisons sèches où la taille change constamment mais pas la forme.
Comparez le coût complet du processus actuel, y compris la main-d'œuvre de l'opérateur, la configuration, la mise au rebut et la reprise, par rapport à une ligne alimentée en bobines fonctionnant selon l'utilisation prévue. Une entreprise de taille moyenne travaillant deux équipes à 50 % d'utilisation rembourse généralement dans les 12 à 18 mois une pièce à section constante.
3.La machine de formage de rouleaux de barres en T croisées à crochets en alliage est un équipement spécialisé conçu pour produire des barres d'acier en forme de...
Voir les détails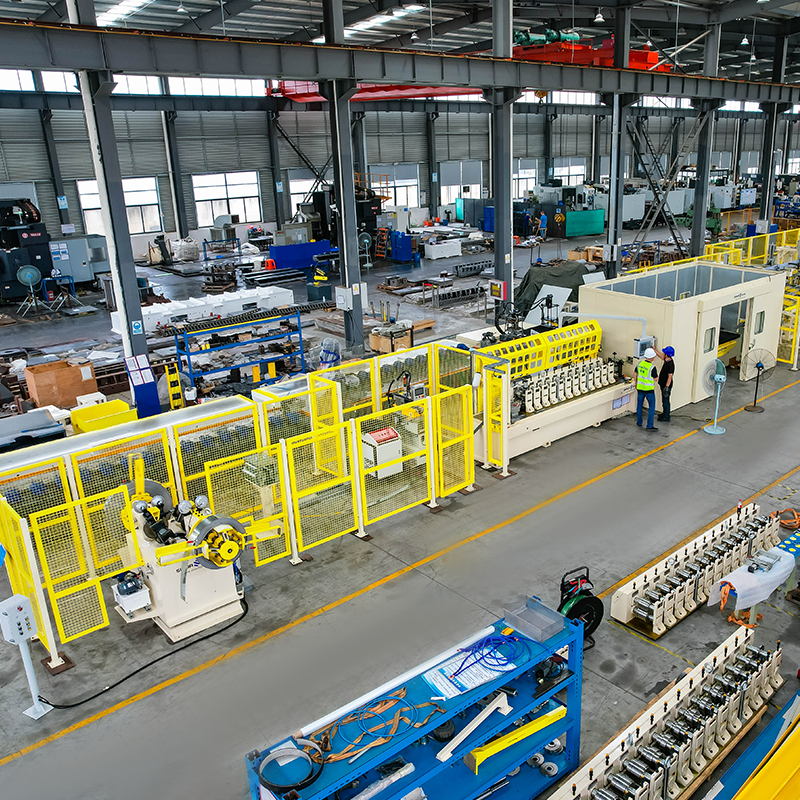
Dérouleur hydraulique rotatif automatique à double tête avec détection d'absence de matière, 5 tonnes par côté. Profile...
Voir les détails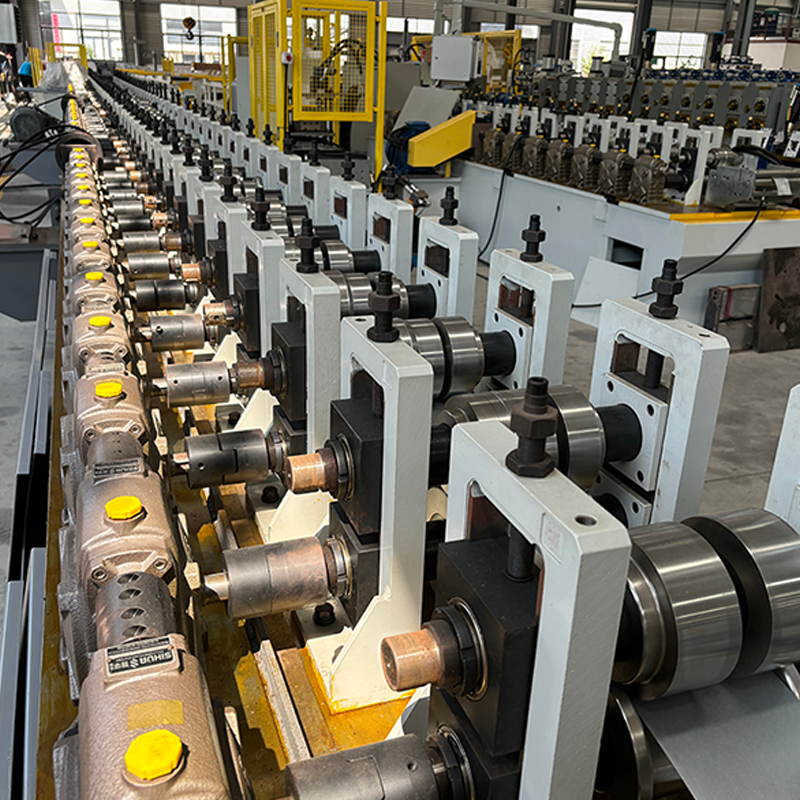
Machine de formage de rouleaux de profilés de portes et fenêtres à cadre photovoltaïque Des réducteurs à vis sans fin avec différents r...
Voir les détails
Dérouleur hydraulique d'une capacité de 5 tonnes avec wagon Machine de formage de rouleaux de poutres à cadre de s...
Voir les détails
La ligne de production de poutres de renfort de châssis automobile à profil B implique plusieurs processus clés pour garantir une résistance, une précision et ...
Voir les détails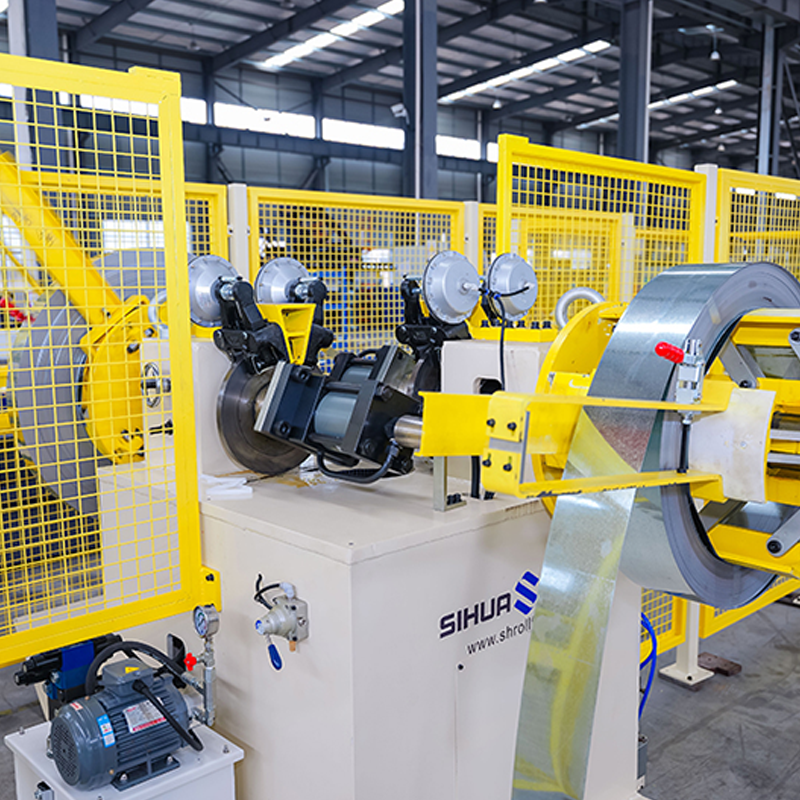
Dérouleur hydraulique rotatif automatique à double tête avec détection d'absence de matière, 5 tonnes par côté. La puis...
Voir les détailsN'hésitez pas à nous contacter lorsque vous avez besoin de nous !
Coordonnées
PRODUITS
Mobile