Les chefs de ligne qui déplacent la production des bobines d'acier vers le profilage de l'aluminium conservent rarement leur feuille de configuration. Un fabricant formant 5052-H32 de 1,5 mm pour un support de montage solaire peut voir une onde de bord tous les 40 mètres, ou observer le ressort du pied profilé s'ouvrir de 4 degrés lorsqu'il quitte la station finale. Le calibre de la bande était identique, les rouleaux étaient propres et la vitesse de la ligne n'a jamais changé. Ce qui a changé, c'est le matériau : l'aluminium durcit plus rapidement que l'acier, stocke plus d'énergie élastique par rapport à sa limite d'élasticité et évacue la chaleur environ trois fois plus vite que l'acier.
Profilage de l'aluminium est le cintrage progressif continu d'une bobine d'aluminium à travers une séquence de stations de laminage profilées pour produire un profil de section transversale constante. Le principe de formage correspond à l'acier, mais les différences ci-dessus changent chaque décision en aval : choix de l'alliage, finition de l'outillage, lubrification, vitesse de ligne et tolérances que vous pouvez honnêtement citer.
Les alliages qui dominent le profilage de l'aluminium sont les séries 1xxx, 3xxx et 5xxx, et les alliages 6xxx ne doivent être formés que dans des états doux ; plus l'état est dur, plus le profil risque de se fissurer au niveau de la ligne de pliage.
La série 1xxx, essentiellement en aluminium pur, offre la meilleure formabilité mais une très faible résistance, elle s'adapte donc aux garnitures décoratives, aux solins et aux joints. La série 3xxx ajoute du manganèse et le 3003 est la valeur par défaut pour les profilés de toiture, les gouttières et les cadres solaires car il équilibre l'allongement, la résistance à la corrosion et le coût. La série 5xxx ajoute du magnésium : les 5052 et 5056 offrent environ le double de la limite d'élasticité du 3003-H14 et deviennent la norme pour les profils marins, de transport et de réservoirs. La série 6xxx peut être traitée thermiquement ; Le 6061-T4 peut être laminé avec des rayons généreux, mais le 6061-T6 se fissure généralement et ne doit jamais être spécifié pour le pliage à froid.
| Alliage et trempe | Limite d'élasticité | Allongement | Min. rayon de courbure | Profils typiques |
| 1100-O | 35 MPa | 35% | 0,5 tonne | Garniture, solin, décoratif |
| 3003-O | 45 MPa | 25% | 1,0 t | Toiture, gouttières |
| 3003-H14 | 145 MPa | 12% | 1,5 tonne | Châssis solaires, sections générales |
| 5052-H32 | 195 MPa | 12% | 2,0 tonnes | Marine, transports, réservoirs |
| 6061-T4 | 145 MPa | 22% | 2,5 tonnes | Sections structurelles |
L'aluminium rebondit environ deux fois plus que l'acier doux à rigidité égale, et il durcit si rapidement que la bande entrant dans la cinquième station est mécaniquement un matériau différent de celui entrant dans la première.
Chaque station de formage augmente la limite d'élasticité locale, ce qui augmente la force de flexion pour la station suivante. L'effet cumulatif se manifeste sous la forme d'une onde de bord élargie, d'un profil incurvé ou d'un angle de jambe qui dérive sur un parcours de bobine. L'aluminium évacue rapidement la chaleur de friction, de sorte que le symptôme visible d'une mauvaise configuration est une fine poussière d'aluminium ou un ramassage sur la surface du rouleau, et non une bande chaude.
Les outils en rouleau pour l'aluminium doivent être polis jusqu'à une finition de surface de 0,2 à 0,4 micromètre Ra, usinés à partir d'acier à outils D2 ou DC53, et fonctionner normalement à une vitesse de 15 à 30 mètres par minute.
La tendance de l'aluminium au grippage et au grippage sur l'acier à outils rend la finition de surface et la lubrification plus importantes que dans le profilage de l'acier. Ces ajustements évitent les défauts les plus courants :
Le rayon de courbure minimum est le moyen le plus rapide de comparer les états d’aluminium pour le profilage. La valeur est exprimée en multiple de l'épaisseur du matériau et tout dépassement produit des fissures sur la surface extérieure du pli.
Pratique typique pour les virages à 90 degrés avec l'axe de pliage perpendiculaire au sens de roulement :
Valeurs pour les virages à 90 degrés, perpendiculaires au sens de roulement. Une flexion parallèle au sens de roulement peut augmenter le rayon minimum jusqu'à 50 pour cent.
Acier doux
Alliage d'aluminium
Une ligne de profilage d'aluminium correctement réglée maintient des tolérances de largeur formée de plus ou moins 0,2 mm et des tolérances de longueur de jambe de plus ou moins 0,3 mm, à condition que la largeur et l'épaisseur de la bande entrante restent conformes aux spécifications.
Les défauts de qualité les plus courants sur les profilés en aluminium sont les ondulations des bords, les courbures longitudinales et les micro-rayures sur la surface visible. L'onde de bord provient généralement d'une largeur de bande inégale ou d'un jeu de rouleaux usé ; l'arc provient d'une épaisseur de bande incohérente ; les rayures proviennent de défauts de surface des rouleaux, de saletés ou d'une lubrification insuffisante. Tous les trois deviennent plus visibles après l'anodisation ou le revêtement PVDF, les exigences de surface doivent donc être indiquées au stade du devis, et non découvertes après le fonctionnement de la première bobine.
La production de profilés d'aluminium se divise en quatre groupes d'applications : montage solaire, support électrique, architecture et transport, et la configuration de la machine diffère davantage selon ces groupes que selon les choix d'alliage.
Les profilés de montage solaire sont généralement formés à partir de 3003-H14 ou 5052 d'une épaisseur de 1,5 à 2,5 mm, avec des trous pré-percés qui doivent respecter une tolérance longitudinale de plus ou moins 0,5 mm. Cette tolérance est presque impossible à maintenir avec une étape de poinçonnage séparée, c'est pourquoi une station de poinçonnage servo en ligne est intégrée à la même ligne.
 Machine de formage de rouleaux de support PV solaire à poinçonnage servo à 8 axes Cette ligne intègre le servopoinçonnage au profilage pour maintenir des tolérances de trous serrées sur les profilés de montage solaire, répondant ainsi au défi de précision longitudinale de ± 0,5 mm mentionné précédemment. Voir le produit →
Les profilés de support électrique tels que les chemins de câbles en aluminium et les canaux de support sont formés à partir de bandes plus fines, généralement de 0,8 à 1,5 mm, et la même machine traite souvent plusieurs largeurs de profilés en une seule équipe. L'outillage de cassette à changement rapide maintient le temps de changement en dessous de 30 minutes.
 Machine de formage de rouleaux de chemins de câbles à largeur réglable Conçue pour des changements rapides entre plusieurs largeurs de chemins de câbles, cette machine convient aux profilés de support électrique à fines bandes et permet de remplacer les outils en moins de 30 minutes. Voir le produit →
Les profils architecturaux comprennent les cadres de modules photovoltaïques et les cadres de portes-fenêtres, où la qualité du pliage détermine si les coins du cadre se ferment à moins de 0,5 mm. Ces lignes fonctionnent plus lentement et exigent la finition la plus élevée de l'atelier.
 Machine de formage de rouleaux de profil de cadre photovoltaïque et de porte-fenêtre Cette machine permet un pliage précis des profils architecturaux tels que les cadres de modules photovoltaïques et les cadres de portes-fenêtres, permettant d'obtenir des fermetures d'angle à moins de 0,5 mm, comme décrit dans le texte. Voir le produit →
Avant de commander une ligne, comparez les études de cas d'application et demandez un test avec votre propre bobine. Le bibliothèque de cas clients montre comment des profils similaires sont traités sur les lignes de production, et Shanghai Sihua Precision Machinery Co., Ltd. prend en charge les essais sur ses machines de formage de rouleaux d'aluminium.
Non. Dans l'état T6, le 6061 a un allongement inférieur à 10 % et une limite d'élasticité élevée, de sorte que le rayon extérieur se fissure lors des courbures typiques formées par laminage. Utilisez plutôt le 6061-T4, le 5052-H32 ou le 3003-H14. Si le 6061-T6 est une exigence de conception, roulez le formulaire en T4 et vieillissez le profil fini.
Pour les profils généraux, 3003-H14 est la valeur par défaut la plus sûre. Pour les profilés structurels, marins ou de transport, le 5052-H32 ou le 5056 offrent une résistance supérieure avec une formabilité acceptable. Pour les profilés purement décoratifs, le 1100-O ou le 3003-O éliminent totalement le risque de fissuration.
Pliez excessivement les stations finales de 1 à 3 degrés, ajoutez une station de dimensionnement qui applique un angle de formage nul, augmentez la tension de la bande entre les stations ou commandez un outillage corrigé du retour élastique. Mesurez le retour élastique sur une pièce d'étalonnage avant la production.
La nuance d'acier à outils peut être la même, D2 ou DC53, mais la finition des rouleaux doit être plus fine, les jeux légèrement plus serrés et la lubrification plus légère. Ces différences sont obligatoires et non facultatives pour l'aluminium.
3.La machine de formage de rouleaux de barres en T croisées à crochets en alliage est un équipement spécialisé conçu pour produire des barres d'acier en forme de...
Voir les détails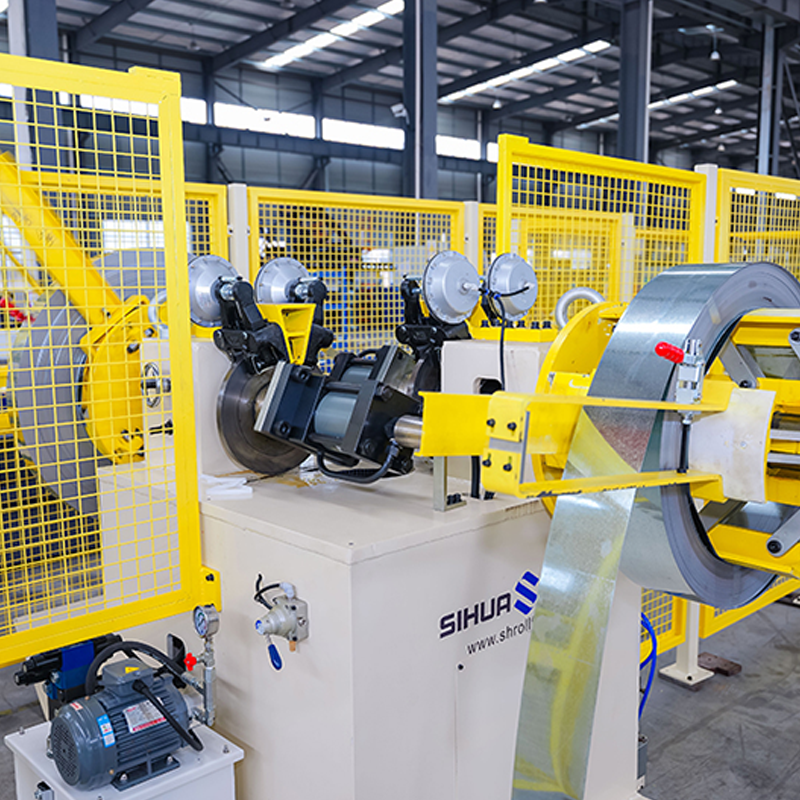
Dérouleur hydraulique rotatif automatique à double tête avec détection d'absence de matière, 5 tonnes par côté. La puis...
Voir les détails
Dérouleur hydraulique rotatif automatique à double tête avec détection d'absence de matière, 5 tonnes par côté. Profile...
Voir les détails
Petit pain de barre de grille en T de plafond d'UT FUT UDT formant la disposition principale et transversale de machine ...
Voir les détails
dérouleur simple pour matériaux larges Machine de nivellement et Machine pour percer de petits trous des deux côtés ...
Voir les détails
Machine de formage de rouleaux de support PV solaire à poinçonnage servo à 8 axes, réglage flexible de la position de poinçonnage. ...
Voir les détailsN'hésitez pas à nous contacter lorsque vous avez besoin de nous !
Coordonnées
PRODUITS
Mobile